Une ligne de production qui s’arrête, même quelques minutes, coûte bien plus que la pièce à remplacer. Le coût réel inclut la mobilisation d’un technicien, le redémarrage, les retards de livraison et parfois un lot entier mis au rebut. Réduire les pannes sur une ligne de production ne demande pas toujours un investissement lourd : quelques réflexes bien ancrés dans le quotidien des équipes suffisent à faire chuter la fréquence des arrêts non planifiés.
Le diagnostic terrain avant le diagnostic logiciel
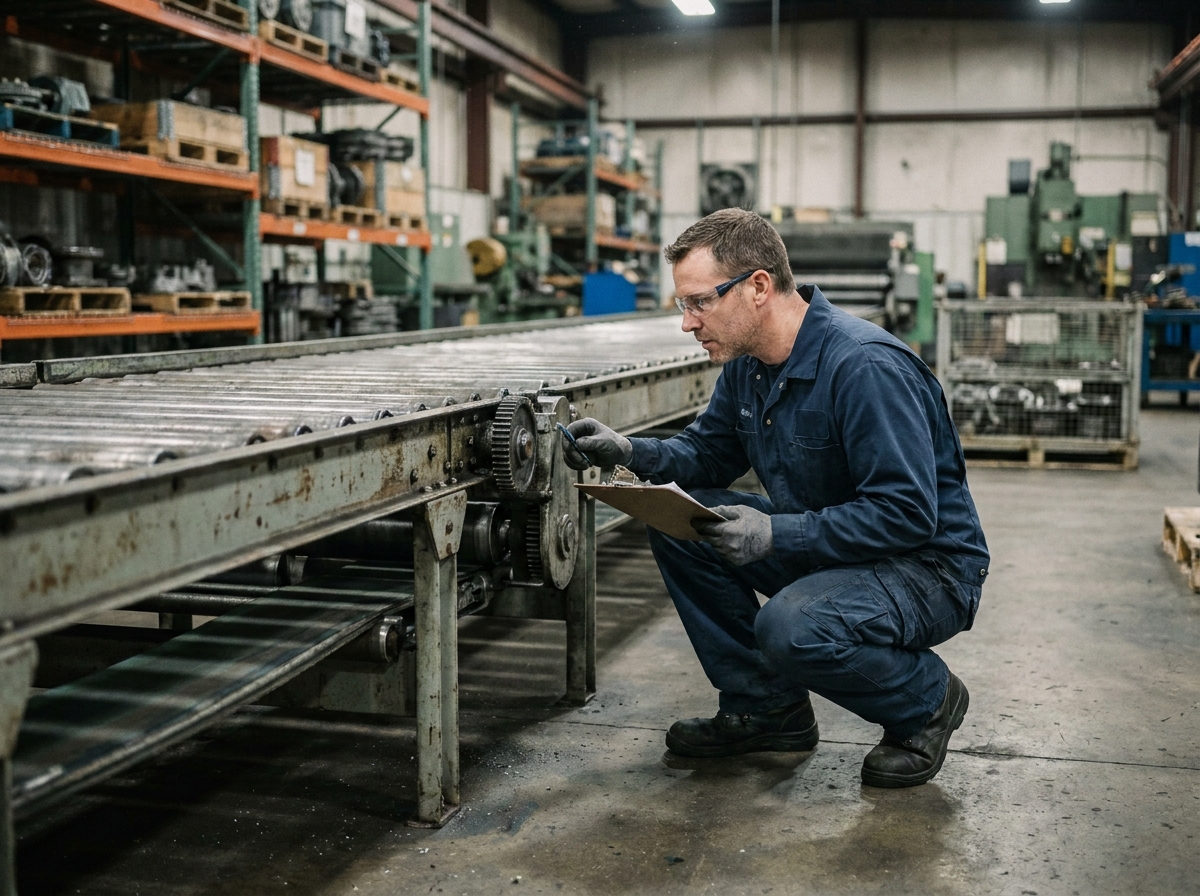
Vous avez déjà remarqué qu’un opérateur expérimenté détecte un bruit anormal avant qu’un capteur ne déclenche une alerte ? Ce savoir-faire sensoriel – vibration inhabituelle, odeur de surchauffe, jeu mécanique perceptible à la main – reste le premier rempart contre la panne.
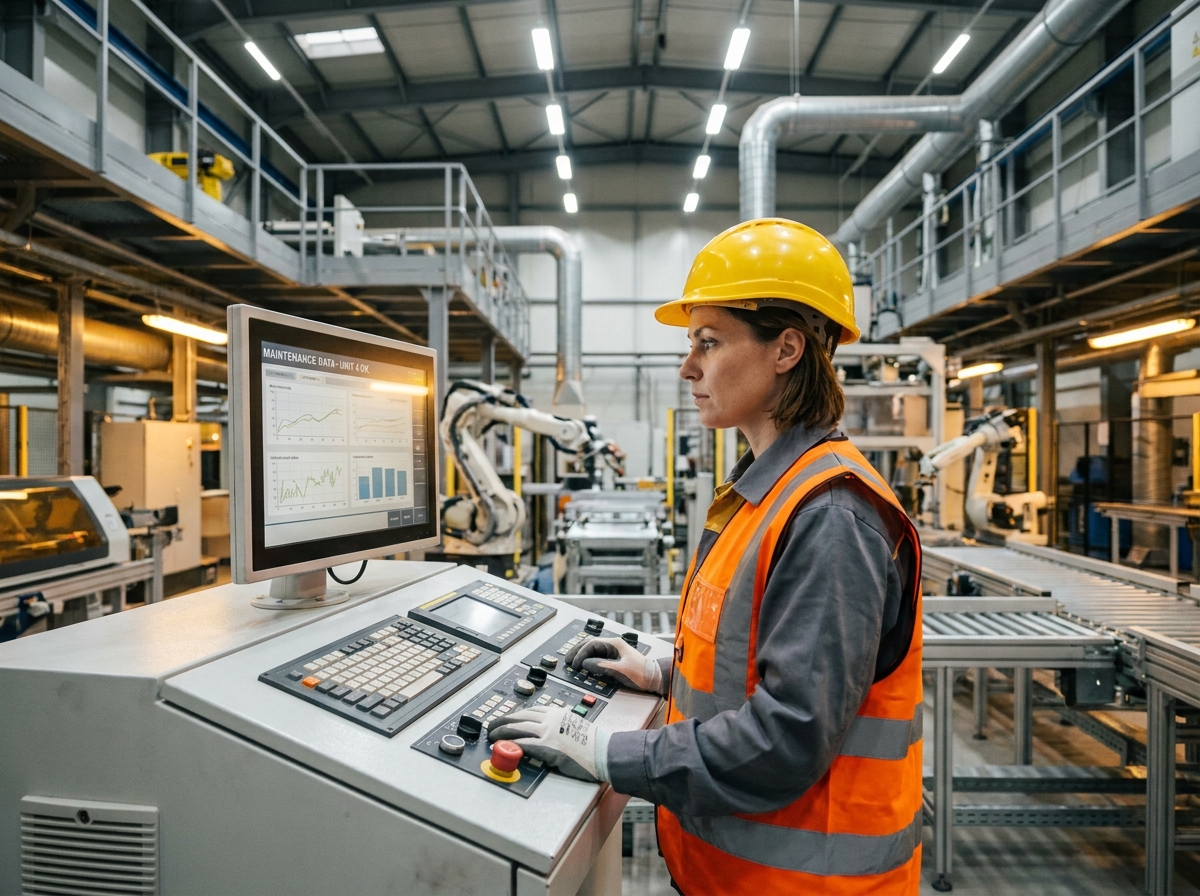
Le réflexe à installer est simple : une ronde visuelle et auditive quotidienne sur les points critiques. On parle ici d’un tour de cinq à dix minutes, pas d’un audit complet. L’opérateur note ce qu’il observe sur une fiche papier ou un terminal mobile. Ces observations alimentent ensuite le diagnostic du technicien de maintenance.
Le piège fréquent, c’est de déployer des capteurs connectés sur toute la ligne sans avoir d’abord structuré ce recueil terrain. Les données remontées par l’IoT n’ont de valeur que si quelqu’un sait les interpréter et les croiser avec l’historique machine. Sur des actifs critiques (ceux dont la défaillance bloque plusieurs postes en aval), coupler observation humaine et mesure instrumentée donne les meilleurs résultats.
Pour les équipements plus anciens, dont les constructeurs ne fournissent plus de documentation ni de pièces, ce diagnostic terrain devient la seule source fiable d’information. Documenter les savoir-faire des techniciens seniors sur ces machines évite de perdre des compétences irremplaçables lors d’un départ en retraite. Des distributeurs spécialisés comme seujet-international.com permettent aussi de retrouver des composants d’automatisme en fin de vie, ce qui rend le diagnostic exploitable même sur un équipement obsolète.
Maintenance préventive ciblée : où concentrer les interventions
Appliquer un calendrier de maintenance identique à toutes les machines de la ligne est tentant, mais inefficace. Un moteur de convoyeur sollicité en continu et un vérin pneumatique activé trois fois par jour n’ont pas les mêmes besoins.
Classer les équipements par criticité réduit les pannes là où elles coûtent le plus. En pratique, trois catégories suffisent :
- Les actifs critiques, dont l’arrêt stoppe toute la ligne ou met en danger la sécurité des opérateurs. Ils reçoivent des interventions préventives fréquentes et un stock de pièces de rechange dédié.
- Les équipements intermédiaires, qui ralentissent la production sans la bloquer. La maintenance suit un calendrier standard, avec un contrôle visuel renforcé.
- Les équipements secondaires, remplaçables rapidement ou dotés d’un contournement. Leur maintenance peut être corrective sans impact significatif sur la production.
Ce tri évite de disperser le budget et le temps du technicien. Il permet aussi de prioriser le stock de pièces détachées sur les références qui protègent la continuité de la ligne.
Gestion des pièces détachées et composants obsolètes
Une panne de quelques heures peut se transformer en arrêt de plusieurs jours si la pièce de rechange n’est pas disponible. Le problème s’aggrave avec les équipements anciens : le constructeur a cessé la fabrication, le distributeur historique n’a plus de stock, et le composant n’apparaît dans aucun catalogue courant.
Anticiper l’obsolescence des composants est aussi efficace que prévenir l’usure mécanique. Deux actions concrètes font la différence :
- Tenir un inventaire à jour des références critiques avec leur statut de disponibilité (en production, en fin de vie, obsolète).
- Identifier au moins un canal d’approvisionnement alternatif pour chaque composant dont l’arrêt de fabrication est annoncé ou probable.
- Vérifier régulièrement que les pièces stockées restent fonctionnelles, notamment les cartes électroniques sensibles à l’humidité ou aux décharges électrostatiques.
Sur ce dernier point, la qualité du reconditionné fait toute la différence. Un automate ou une carte électronique simplement récupérée sur une machine démantelée, sans test ni contrôle, peut provoquer une panne plus grave que celle qu’on cherchait à éviter.
Sourcer des composants d’automatisme fiables malgré l’obsolescence
Seujet International, distributeur basé à Genève, s’est spécialisé dans cette problématique. Avec environ 5 000 références couvrant automates, motorisation, cartes électroniques et connectique, la société propose du neuf comme du reconditionné testé et garanti.
Chaque composant passe par le Pacte Qualité Seujet Automation : jusqu’à 15 points de contrôle incluant tests électriques, vérification de stabilité, inspection physique, authentification et conditionnement ESD. La garantie varie selon l’état du produit (12 mois sur le neuf et le reconditionné niveau 1, 6 mois sur le niveau 2). Un réseau de plus de 1 100 partenaires de sourcing mondiaux permet de retrouver des références que les circuits classiques ne couvrent plus.
Cybersécurité des équipements connectés : un angle mort de la maintenance
Avec la multiplication des automates programmables reliés au réseau, une faille de cybersécurité peut provoquer un arrêt de production aussi sûrement qu’une panne mécanique. Ce risque ne concerne plus seulement le service informatique.
Le Cyber Resilience Act européen impose des obligations de signalement des vulnérabilités à partir du 11 septembre 2026, avec une application complète prévue le 11 décembre 2027. Pour les équipes de maintenance, cela signifie concrètement de savoir quels équipements sont connectés, de vérifier la durée de support logiciel du fournisseur et de s’assurer que les correctifs de sécurité sont appliqués.
Intégrer un inventaire des automates et contrôleurs connectés dans le plan de maintenance n’ajoute pas une charge énorme. Vérifier la version du firmware lors d’une intervention préventive prend quelques minutes et peut éviter une intrusion qui bloquerait la ligne entière.
Former les opérateurs au premier niveau de diagnostic
Un opérateur capable d’identifier le type de défaillance (électrique, mécanique, logicielle) avant d’appeler la maintenance fait gagner un temps considérable. Le technicien arrive avec le bon outillage et la bonne pièce, au lieu de procéder par élimination sur place.
La formation ne nécessite pas un programme de plusieurs semaines. Quelques sessions courtes, centrées sur les pannes les plus fréquentes de chaque poste, suffisent. Documenter les interventions passées dans un historique accessible permet aussi aux opérateurs de reconnaître des schémas récurrents.
Quand un même défaut revient trois fois sur le même équipement, le problème n’est plus la pièce : c’est la cause racine qu’il faut traiter. Cette analyse, souvent négligée faute de temps, est le levier le plus rentable pour réduire durablement les arrêts non planifiés sur une ligne de production.